Hjem · Nyheder · Industri nyheder · Sådan skærer du glas: Komplet guide til at score, knække og afslutte kanter
Sådan skærer du glas: Komplet guide til at score, knække og afslutte kanter
Forfatter: AdminDate: Sep 16,2026
Antag, at erstatningsruden til en billedramme er 3 mm for bred. Antag, at en float-glashylde har brug for et hak til et hjørnebeslag, eller at en ovndør har brug for et klart observationsvindue. Alle tre opgaver deler det samme svar: score overfladen, og bryd den derefter rent. Glas skæres ikke, som træ eller plast skæres. En savklinge efterlader en afhugget, stressfyldt kant, og en værktøjskniv kan slet ikke starte en kontrolleret revne.
Konklusionen først: at skære glas er et kontrolleret brud, ikke en skæreproces. Et lille hårdmetal- eller diamanthjul i en glasskærer skærer ikke en rille ud af pladen. Det markerer overfladen med en hårgrænse, og brudtrinnet giver simpelthen den revne en grund til at rejse gennem hele tykkelsen. Få det rigtige resultat, og glasset gør det meste af arbejdet for dig.
Hvad sker der, når du scorer glas
Glas er et amorft fast stof, så det har ingen korn- eller krystalretning til at guide en pause. Når det hærdede hjul ruller hen over overfladen under et fast, jævnt tryk, efterlader det en flad linje af mikrorevner. Den skårede side af arket bliver det svage plan. Bøjning af glasset sætter overfladen i spænding, og revnen løber hurtigt langs linjen med dybeste skader, indtil de to dele skilles ad.
To regler følger. Først følger revnen den dybeste uafbrudte fejl, hvorfor du scorer i én sammenhængende aflevering og aldrig retoucherer den. For det andet skal bøjningskraften påføres tæt på linjen. Hvis støtten er et par millimeter væk fra noten, koncentreres spændingen ved revnespidsen, og arket bryder sammen. Hvis støtten er centimeter væk, breder spændingen sig, og revnen vandrer.
Af samme grund er det vigtigt at skære olie. En tynd oliefilm forhindrer hjulet i at skride, forhindrer mikrospåner i at blive presset tilbage i glasset og lader revnen åbne sig i en lige linje. Petroleum, let maskinolie eller en kommerciel glasskæreolie virker alt sammen.
Værktøj og materialer
Listen for håndskæring er kort, og hvert emne løser et specifikt problem.
Tabel 1 – Et grundlæggende glasskæreværktøj. Skærhjulets vinkel er tilpasset glastykkelsen.
Værktøj
Job
Udvælgelsesnotat
Glasskærer (karbidhjul)
Scorer overfladen
135° hjul til glas op til 4 mm; 150–160° hjul til 5–10 mm
Skæreolie
Smører hjulet og holder revnen ren
Petroleum eller let maskinolie, påført hjulet eller linen
Retnet med kork eller tape på undersiden
Styrer notelinjen
Forhindrer at glide og beskytter glasoverfladen
Løbetang
Bryder smalle afskæringer
Anvender et jævnt bøjningsmoment på begge sider af partituret
Diamantsten eller siliciumkarbidpapir
Afslutter den friske kant
Fjerner skarpe kanter og mikrospåner
Hjulvinklen er den mindst forståede specifikation. Et stejlt hjul (154–160°) passer til tykt glas, fordi det skaber en dyb, smal revne; et fladere hjul (135°) passer til tyndt glas og buede snit. At bruge den forkerte vinkel er en stille årsag til mange "hvorfor gik det skævt i stykker?" øjeblikke.
Sådan skærer du glas i seks trin
Sekvensen nedenfor fungerer for udglødet soda-kalk floatglas og for de fleste udglødede krone optiske glas, med den ridsede side opad.
Rengør glasset og arbejdsfladen. Ethvert støvkorn under hjulet kan afbøje revnen og forårsage en chip. Tør begge ansigter af med en fnugfri klud og glasrens.
Smør og placer. Påfør skæreolie på hjulet eller langs den tilsigtede linje, og sæt derefter en korkstøttet rettekant, så hjulet kører langs kanten.
Score i én omgang. Start ved den fjerneste kant, træk fræseren mod dig, hold hjulet vinkelret på overfladen, og hold et stabilt tryk. Du skal høre et let sus, og stregen skal ligne en ridse snarere end en rille. Stop ikke og gå ikke tilbage over det.
Kør scoren, hvis det er nødvendigt. Løbende tænger skræver linjen et par millimeter bag kanten; klem forsigtigt, og revnen går videre langs hele partituret. Dette trin hjælper på tykt glas og på udskæringer, der er bredere end din håndflade.
Bryd arket. Sæt en dyvel eller en træregel direkte under noten, med noten øverst. Tryk hurtigt ned på den ene side med begge hænder, eller med den ene hånd for smalle strimler. Revnen åbner sig fra den øverste overflade, og bruddet følger stregen med et rent snap.
Afslut kanten. Kør en siliciumkarbidsten, diamantfil eller fint sandpapir langs den friske kant ved ca. 45° for at fjerne den skarpe grat og små spåner.
Ovenstående profil forklarer, hvorfor de fleste begyndere fejler: trykket falder i starten, stiger i midten og falder igen nær slutningen. Hvis linjen falmer, skal du ikke gå tilbage over den. Sæt skæret ved siden af stregen, drej glasset, og start et nyt partitur på et frisk stykke, hvis det første ser ujævnt ud.
Hvilke typer glas kan du skære i hånden?
Udglødet floatglas, standardvindue- og hyldematerialet, er nemmest at skære, fordi dets indre belastning er lav og ensartet. Crown optiske briller som B270 er tætte fætre til floatglas og scorer og knækker også forudsigeligt, hvorfor instrumentruder og spejlemner er lavet af dem. Borosilikatglas er sværere at snappe rent; den er hårdere og mere modstandsdygtig over for termisk stød, så partituret skal være dybere og bruddet fastere. Lamineret glas kan skæres, men begge ruder skal have en rillelinje, og plastikmellemlaget skal skæres i skiver med en kniv. Hærdet glas kan slet ikke skæres efter hærdning; en dyb rille frigiver den indre spænding, og arket brister i små fragmenter. Nedenstående skema opsummerer de praktiske forskelle ved hjælp af typiske værkstedsvanskelighedsværdier.
Skæring af optisk glas derhjemme
Hvis din del er et fladt vindue, et objektivemne eller en hobbyinstrumentkomponent, gælder de samme fræsere og de samme seks trin. B270, en soda-lime krone, skærer næsten som floatglas og transmitterer godt i det synlige område, så det er et almindeligt valg til DIY optiske vinduer. K9/BK7 er hårdere og har brug for et skarpere hjul, en lettere berøring og kantslibning, før delen kan bruges i en optisk vej. Kvartsglas tilhører helt en anden kategori: det kræver diamantværktøj, og håndscoring er ikke praktisk. Hvis delen er bestemt til et optisk system, ændres tolerancekravene; en kort guide til de praktiske kvalitetskrav til optisk glas forklarer, hvad der skal kontrolleres.
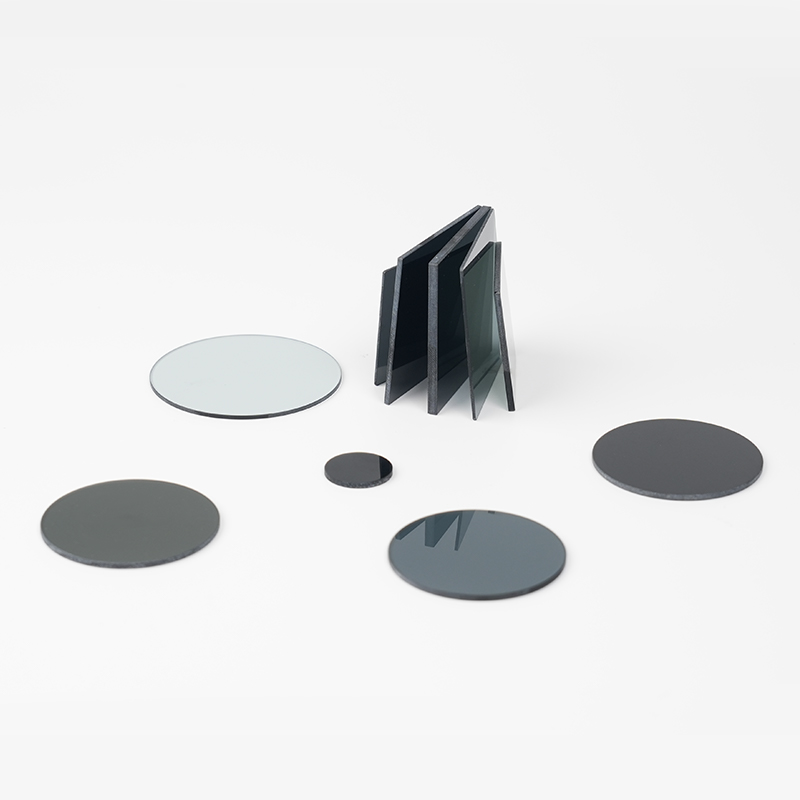
Når først delen har en optisk funktion - et laservindue, et neutralt densitetsfilter eller et UV-afskæringsfilter - holder udseendet op med at have betydning, og geometrien tager over. En håndknækket kant er sjældent lige til bedre end omkring ±0,5 mm over 300 mm, og den indeholder mikrochips, der spreder lys. En kantslebet optisk komponent holder parallelitet og dimensioner til en meget snævrere tolerance, typisk ±0,05 mm eller bedre. For et 3 mm K9/BK7-vindue skåret til 50 × 50 mm, sliber en specialist kanterne, affaser dem og inspicerer overfladerne før forsendelse.
Filterglas tilføjer endnu en begrænsning. Et filter med neutral densitet skal dæmpe lyset jævnt over dets klare blænde; en skåret kant ændrer den effektive blænde og kan skifte kalibrering. Det samme gælder for cut-off filtre, der definerer spektralkanter. Filteremner bør kun skæres og knækkes, når kanten sidder uden for den optiske vej; ellers skal kanterne slibes efter skæring.
Det er grunden til, at producenter behandler optisk glas i stedet for blot at snappe det: CNC-slibning, kantslibning, polering, affasning og belægning sker alt sammen efter emnet er skåret. Hvis din tegning indeholder en toleranceforklaring, er håndskæring ikke længere den rigtige metode.
Hvornår skal det overdrages til en specialist
Håndmetoder holder op med at være fornuftige i fire situationer:
Tykt eller lamineret arkitektonisk glas, hvor en fejl spilder en dyr rude;
Hærdet eller bøjet glas, som slet ikke kan ridses efter formning;
Dele med huller, indhak eller ikke-lige konturer, som kræver diamantboring eller CNC-formning;
Enhver komponent med en specificeret kantkvalitet eller dimensionstolerance, især hvis den skal placeres i en optisk stråle.
Til disse job er en fabrikant med det rigtige udstyr billigere end det ødelagte materiale. Nantong Xiangyang Optical Element, for eksempel, har behandlet optisk glas og filtre siden 1996 og leverer jævnligt skåret i størrelse B270, K9/BK7, kvarts og filterglasemner med slebne og polerede kanter. Når din del bærer en toleranceforklaring, er det hurtigere at send en tegning til en glasspecialist end at eksperimentere med en håndskærer.
Ofte stillede spørgsmål om skæring af glas
Q1. Kan hærdet glas skæres?
Nej. Hærdet glas afkøles under kontrolleret stress, og enhver dyb rille frigiver den stress, hvilket får arket til at splintre i små fragmenter. Hærdning foretages altid efter udskæring, så hvis størrelsen ikke kan ændres, bestil en rude skåret til, inden den hærdes.
Q2. Hvad er det bedste værktøj til at skære glas?
En hårdmetal-glasskærer med et 135–160° hjul er standarden for lige linjer. Brug en cirkelskærer eller en diamantgrat til kurver og huller; til flade lige snit giver en basisskærer og en straightedge den reneste score.
Q3. Kan man skære glas uden en glasskærer?
En hårdmetalskriver, en hærdet filkant eller endda et friskt knivblad kan ridse en brugbar rillelinje i tyndt glas. Opvarmede strengmetoder virker på flasker og rør, men for fladt glas er et ordentligt skærehjul langt mere pålideligt.
Q4. Kan glas skæres med en Dremel?
En Dremel med en diamantbit sliber i stedet for at slibe. Det er nyttigt til huller, kurver og hak, men den resulterende kant er ru og skal slibes og poleres. Lige snit er renere og hurtigere med en hjulskærer.
Q5. Hvorfor knækker mit glas af stregen?
Normalt fordi scoren var for lav, trykket ændrede sig midtvejs, hjulet var sløvt, eller bøjningskraften blev påført for langt fra linjen. Hold støtten inden for et par millimeter fra partituret, og fuldfør partituret i én kontinuerlig omgang.
Q6. Svækker glassetskæring det?
Hver skærekant indeholder bittesmå brud. Slibning og slibning af kanten fjerner disse brud og øger kantstyrken markant, hvilket er grunden til, at optiske komponenter altid sendes med slebne og polerede kanter i stedet for ubehandlede kanter.